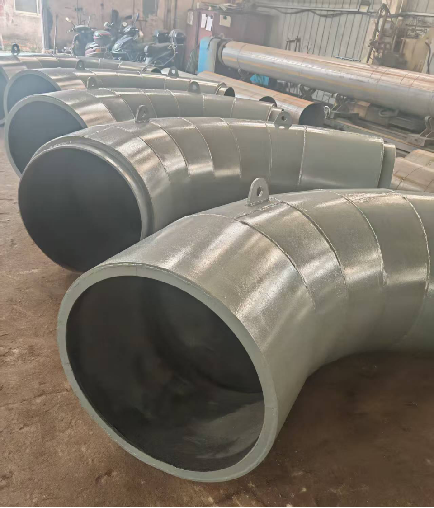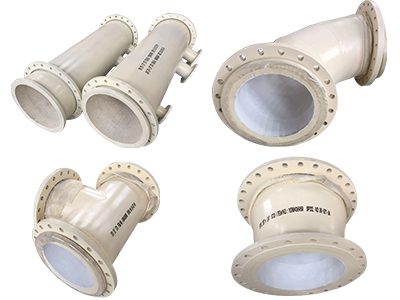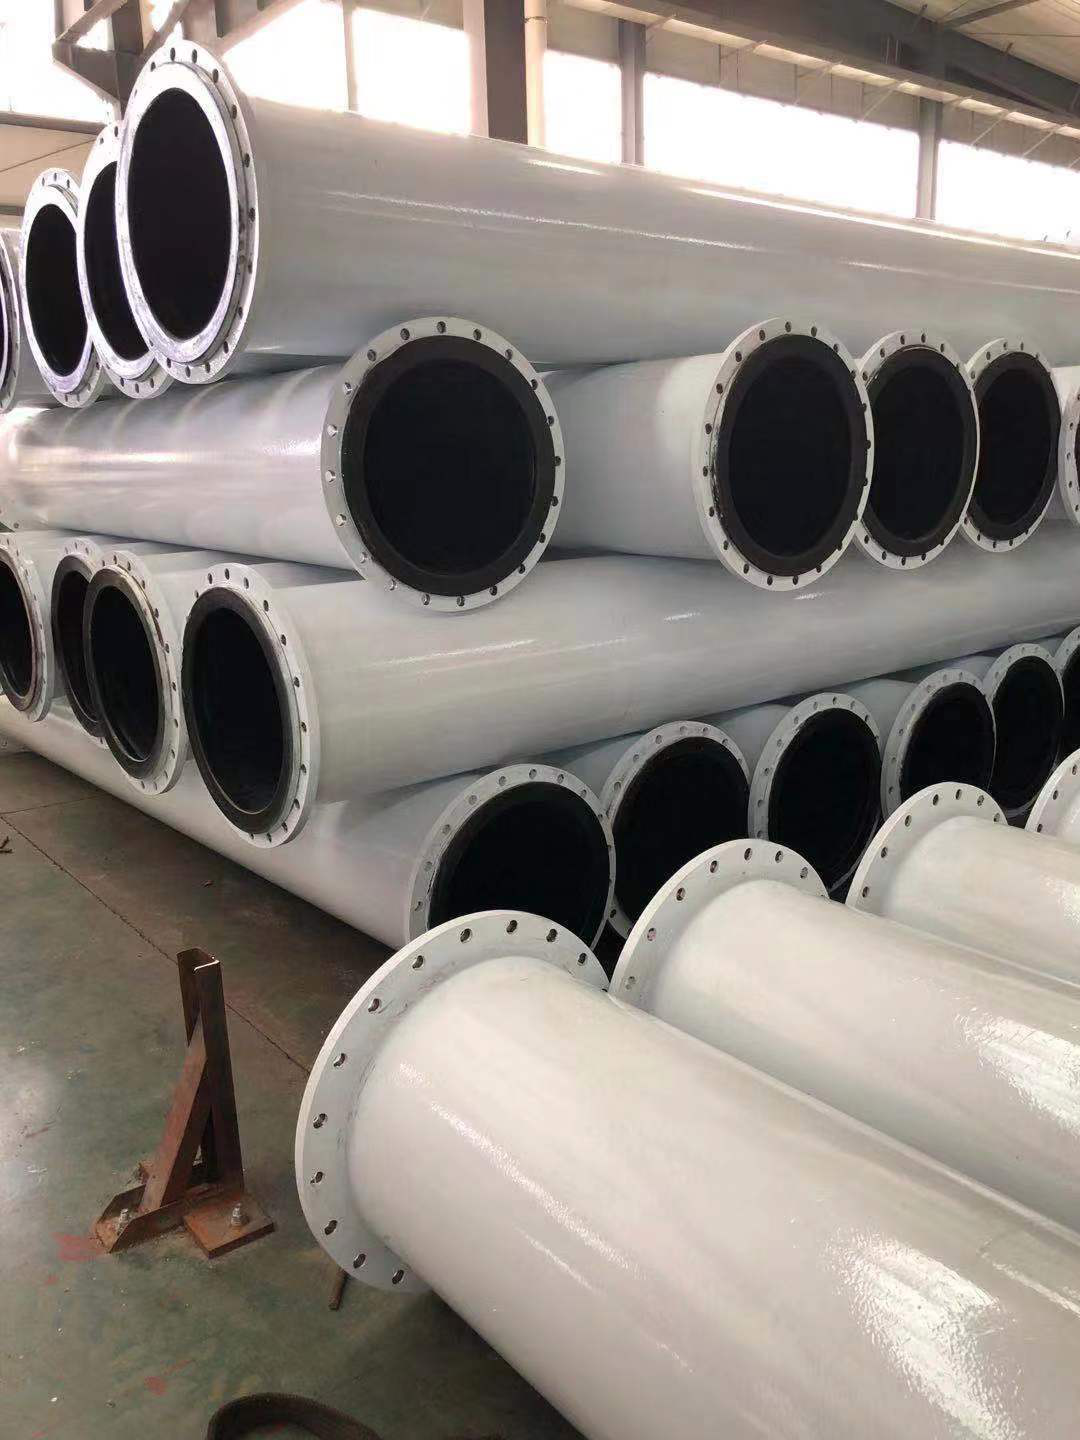
電廠除灰系統改造堆焊耐磨直管堆焊層厚度可定制嗎?
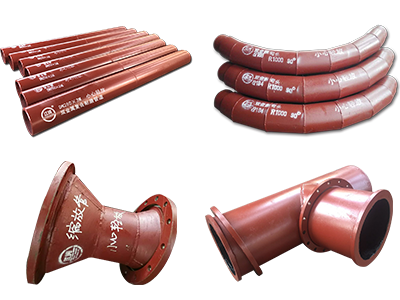
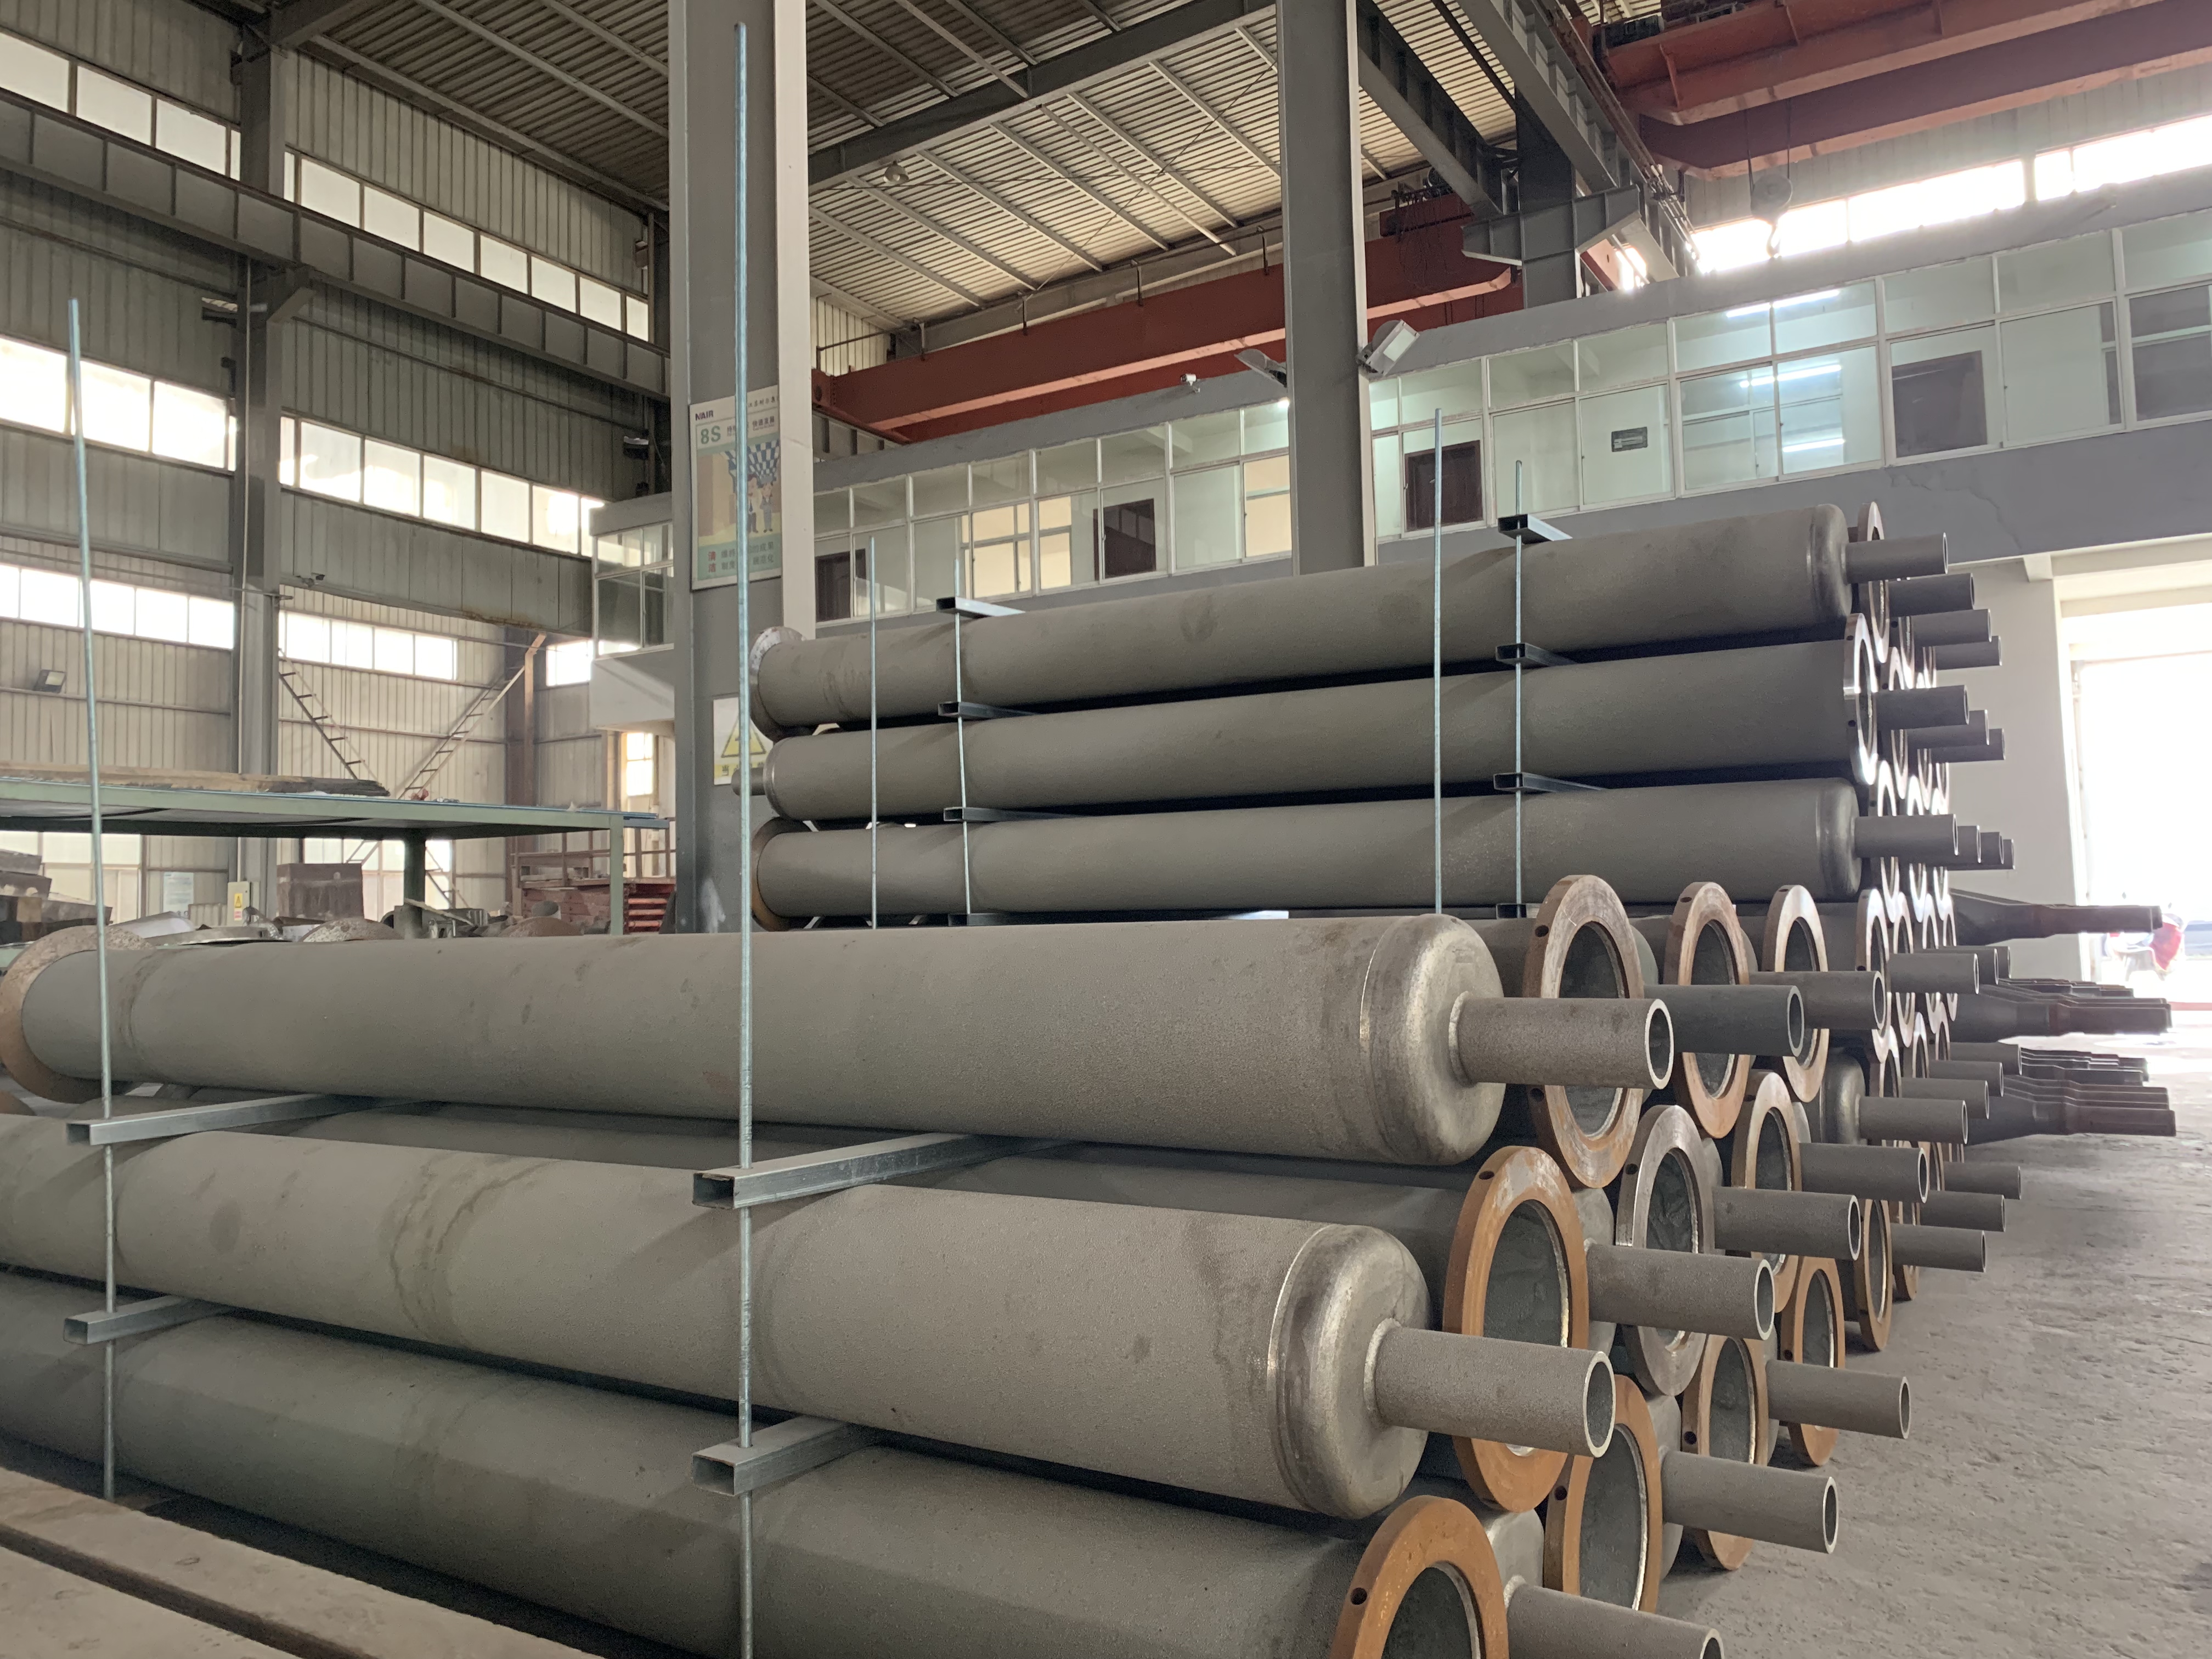
火力電廠濃相、稀相氣力除灰管線長期受高速粉煤灰切削沖刷,倉泵出口、彎頭前端、長距離主管道磨損程度差異極大,堆焊耐磨直管憑借冶金結合碳化鉻耐磨層成為改造主流。不少電廠改造選型時十分關心堆焊層厚度能否按需調整,答案是正規自動化生產廠家支持厚度個性化定制,可根據現場輸送風速、灰料硬度、管路位置匹配不同耐磨層厚度,平衡使用壽命與采購成本。

電廠除灰系統改造堆焊耐磨直管堆焊層厚度可定制嗎?行業常規堆焊層基礎厚度區間為3~5mm,適用于低流速、支線短距離輸灰直管,滿足常規磨損工況長期穩定運行。針對倉泵出口、變徑后端等高沖刷點位,廠家可多層堆焊加厚至 6~10mm,大幅延緩內壁磨穿周期;磨損較輕的遠端支線管路,也可定制 2~3mm 薄堆焊層,減少材料投入、控制改造成本。專業廠家還支持單根管道分區差異化堆焊,進料端加厚、末端常規厚度,不用整根統一加厚造成成本浪費。

堆焊層厚度定制依托全自動內孔明弧堆焊設備實現,成熟廠家可精準控制層厚誤差≤0.5mm,內壁無堆焊死角、耐磨層厚薄均勻。小作坊采用簡易手工堆焊,無法精準調控熔敷量,厚度忽厚忽薄,局部薄弱區域短期內就會破損漏灰。同時定制加厚堆焊需配套規范工藝,采用薄層多道堆焊、預熱緩冷流程,規避厚層應力集中產生裂紋,有助于堆焊層與碳鋼基體冶金結合牢固,高溫交變工況不脫落。

定制厚度并非越厚越好,過厚堆焊層會增加管道自重、提升焊接施工難度,還會縮小管道通徑,影響輸灰流速,專業廠家會結合電廠機組出力、灰氣混合比給出合理化厚度方案。采購時可要求廠家出具堆焊層厚度檢測記錄、硬度探傷報告,確認定制參數落地執行,避免廠家口頭承諾、實際按標準薄層生產。


FAQ
Q:電廠倉泵出口堆焊直管建議定制多厚堆焊層?
A:倉泵出口沖刷強度高,建議定制 6~10mm 加厚堆焊層;普通支線直管選用 3~5mm 標準厚度即可。
Q:單根堆焊直管可以前后分段做不同厚度耐磨層嗎?
A:正規源頭廠家支持分區定制,進料沖刷段加厚、遠端低磨損段薄堆焊,兼顧使用壽命與改造成本。
Q:堆焊層厚度定制誤差大會帶來哪些隱患?
A:厚度不均會出現局部耐磨層過薄,提前磨穿漏灰;厚薄差過大易產生應力裂紋,高溫運行出現堆焊層起皮脫落。
【雙金屬復合管相關文章:↘】